Uma peça pode medir 100 mm no desenho e ainda exigir decisões técnicas antes de entrar na máquina. Nesta guia tolerâncias corte laser, o ponto central é simples: a precisão não depende apenas do equipamento. Material, espessura, geometria, condição da chapa, gás de assistência e critério de medição definem o resultado que será entregue.
Para compras, engenharia, produção e desenvolvimento de produto, especificar tolerâncias de forma correta reduz retrabalho, evita peças incompatíveis na montagem e torna o orçamento mais preciso. Para quem solicita uma peça personalizada, o mesmo princípio vale: medidas, encaixes e acabamento precisam estar claros antes do corte.
O que significa tolerância no corte a laser
Tolerância é a variação dimensional aceitável entre a medida nominal do desenho e a peça produzida. Se uma largura está especificada como 50,00 mm com tolerância de ±0,10 mm, a dimensão final pode ficar entre 49,90 mm e 50,10 mm.
No corte a laser, é necessário separar dois conceitos que costumam ser confundidos. A precisão de posicionamento da máquina indica sua capacidade de seguir coordenadas programadas. Já a tolerância final da peça considera tudo o que acontece no processo: largura do corte, comportamento térmico do material, planicidade da chapa, fixação, geometria e medição.
Por isso, prometer uma única tolerância para qualquer peça, espessura e material não é tecnicamente correto. Uma geometria simples em aço carbono fino pode trabalhar com uma faixa mais restrita do que uma peça grande, recortada em alumínio espesso, por exemplo.
Guia de tolerâncias no corte a laser: o que muda o resultado
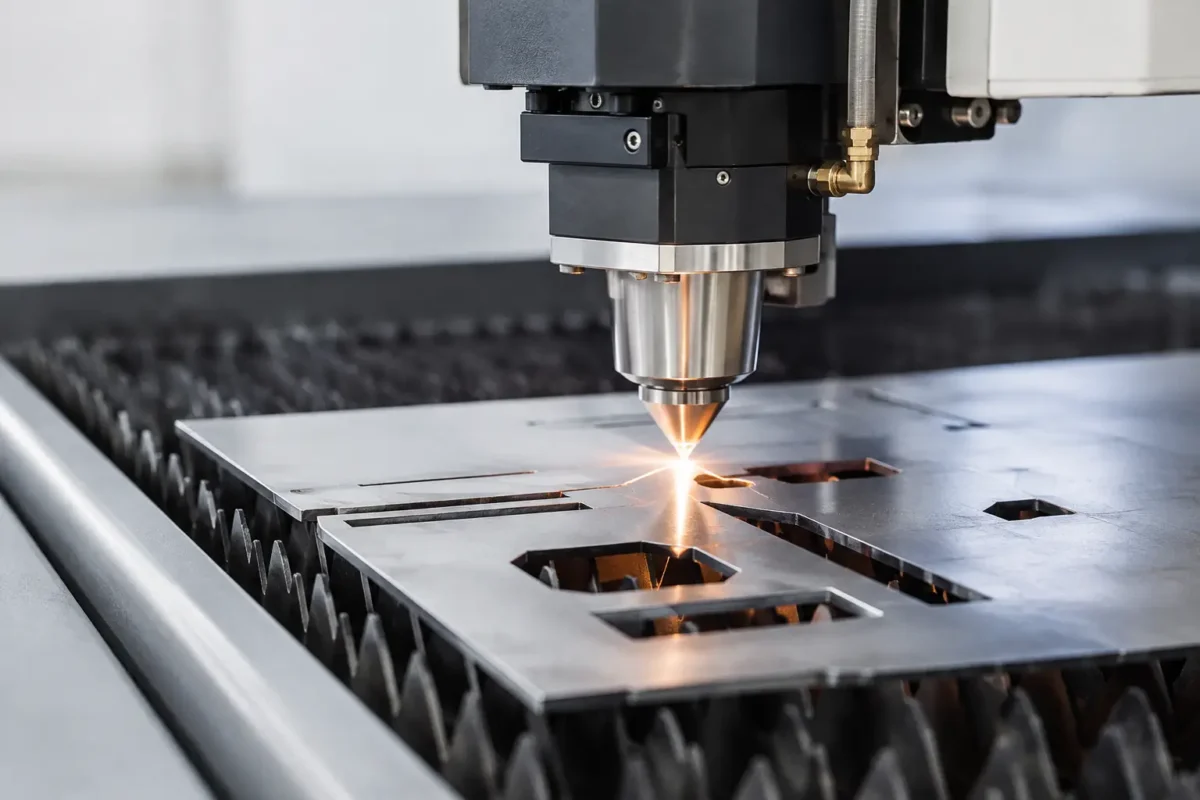
A abertura deixada pelo feixe, conhecida como kerf ou largura de corte, é um dos primeiros fatores a considerar. O software pode compensar essa largura para que o contorno final respeite a dimensão solicitada. Entretanto, o kerf varia conforme material, espessura, potência, velocidade, focalização e gás utilizado.
A zona afetada pelo calor também merece atenção. Embora o processo a laser concentre energia em uma área pequena, materiais finos e peças com muitos vazados podem receber calor suficiente para apresentar pequenas deformações. Isso ocorre principalmente quando há trechos estreitos, pontas delicadas, recortes próximos ou grande concentração de trajetórias em uma mesma região.
A condição da matéria-prima interfere diretamente na repetibilidade. Chapas empenadas, com tensões internas, oxidação intensa ou variação de espessura podem reagir de maneira diferente durante o corte. Em peças críticas, a especificação deve considerar não somente a medida do contorno, mas também a planicidade exigida após o processo.
Outro ponto é a dimensão total. Uma peça de 30 mm e outra de 2.000 mm não devem ser avaliadas pelo mesmo raciocínio. Em componentes maiores, pequenas variações acumuladas, expansão térmica e referências de medição ganham relevância. Quando a montagem depende de distância entre furos ou de esquadro, essas cotas precisam ser identificadas no desenho como características funcionais.
Tolerâncias típicas: quando décimos de milímetro são viáveis
Em muitas aplicações industriais, o corte a laser entrega medidas em décimos de milímetro com excelente repetibilidade, desde que o projeto seja compatível com o material e a espessura. Uma referência prática frequentemente utilizada para peças convencionais é trabalhar com tolerâncias em torno de ±0,1 mm a ±0,3 mm. Isso não substitui uma análise técnica da peça.
Tolerâncias mais fechadas podem ser necessárias e possíveis em situações específicas, mas exigem validação. O fornecedor precisa avaliar o desenho, o tipo de laser, a espessura, o lote de material, a estratégia de corte e a forma de inspeção. Em alguns casos, a solução mais segura é cortar deixando sobremetal para uma etapa posterior de usinagem, retífica, dobra calibrada ou ajuste de montagem.
A decisão deve partir da função da peça. Uma chapa de fechamento, uma placa decorativa ou um suporte com folga de montagem raramente precisa da mesma exigência dimensional de um componente de ferramenta, dispositivo de solda ou encaixe mecânico. Colocar ±0,05 mm em todas as cotas sem necessidade eleva complexidade, custo de inspeção e risco de reprovação sem trazer ganho real ao produto.
Furos, encaixes e detalhes pequenos exigem projeto adequado
Furos pequenos são um caso clássico. Como regra de projeto, o diâmetro mínimo deve ser analisado em relação à espessura do material. Quanto menor o furo em comparação à chapa, maior a chance de conicidade, alteração de circularidade, rebarba ou dificuldade de corte. A proporção aceitável depende do material e do equipamento, portanto uma peça de aprovação é recomendada quando o detalhe for crítico.
Encaixes macho e fêmea também precisam prever folga funcional. Se duas peças cortadas a laser devem se encaixar, não basta desenhar ambas com a mesma medida nominal. É necessário considerar a tolerância de cada contorno, a largura do corte e a finalidade da montagem. Um encaixe para posicionamento pode trabalhar com pouca folga; um encaixe destinado a montagem manual, pintura ou variação térmica costuma pedir uma margem maior.
Cantos internos merecem cuidado porque o feixe possui diâmetro finito. O resultado tende a apresentar um raio interno, mesmo que pequeno. Quando o projeto exige um canto interno perfeitamente vivo para receber uma peça quadrada, pode ser necessário prever alívios de canto ou uma operação complementar. Forçar uma geometria impossível no desenho só transfere o problema para a produção.
Também convém afastar furos e recortes da borda quando a resistência mecânica for relevante. Uma ponte estreita pode deformar durante o corte ou se tornar frágil após dobra e montagem. A análise do projeto deve olhar a peça como componente funcional, e não apenas como contorno em um arquivo.
Como especificar a peça sem deixar margem para interpretação
Um arquivo bem preparado acelera a cotação e protege o resultado final. Para corte, formatos vetoriais como DXF costumam ser adequados, desde que estejam em escala 1:1, com unidades informadas e sem linhas duplicadas. Arquivos com sobreposições podem gerar trajetórias desnecessárias e comprometer prazo, custo e acabamento.
No desenho técnico, indique material, espessura, quantidade, acabamento desejado e tolerâncias somente nas cotas que realmente controlam a função da peça. Se houver uma face de referência, uma sequência de montagem ou uma medida que será conferida em um dispositivo, isso deve estar descrito. Uma anotação objetiva evita que uma peça correta no arquivo seja inadequada no uso.
Para itens dobrados, não envie apenas o modelo final. O fornecedor precisa do desenvolvimento planificado ou deve receber informações suficientes para calculá-lo, incluindo raio de dobra, ângulo, sentido e dimensões críticas depois da conformação. O corte pode estar preciso e, ainda assim, a peça final variar por causa da dobra.
Em projetos recorrentes, a primeira produção deve funcionar como validação de processo. Uma amostra aprovada, com critérios de inspeção definidos, reduz dúvidas nos próximos lotes e ajuda a manter a repetibilidade. Esse cuidado é especialmente valioso em ferramentaria, componentes automotivos, painéis, dispositivos e peças que entram em conjuntos maiores.
Medição: a tolerância precisa ter um critério claro
Não existe controle dimensional confiável sem definir como a peça será medida. Um paquímetro atende diversas verificações rotineiras, mas pode não ser o instrumento ideal para furos pequenos, perfis complexos ou tolerâncias restritas. Dependendo da exigência, podem ser necessários calibradores passa-não-passa, projetor de perfil, dispositivo dedicado ou máquina de medição por coordenadas.
A temperatura também influencia medições de alta precisão, sobretudo em peças longas. Além disso, deve-se definir se a cota será medida no topo, no meio ou na base de um furo, principalmente quando há leve conicidade decorrente do processo. Sem esse acordo, cliente e fornecedor podem inspecionar a mesma peça de maneiras diferentes e chegar a conclusões opostas.
A inspeção visual complementa a dimensional. Rebarba, marcas de início e fim de corte, escória na face inferior e coloração térmica podem ser aceitáveis ou não conforme a aplicação. Uma peça estrutural interna e uma peça aparente em inox, por exemplo, têm critérios de acabamento distintos.
Quando o corte a laser deve ser combinado com outro processo
O corte a laser é rápido, versátil e preciso para uma ampla variedade de contornos, mas não substitui todos os processos. Furos com tolerância muito estreita, superfícies de assentamento, roscas, rasgos com acabamento específico ou ajustes de interferência podem demandar furação, usinagem, rebarbação, dobra ou acabamento posterior.
Essa combinação não representa falha do laser. Representa uma escolha de fabricação coerente com a função da peça e com o custo total do projeto. O melhor processo é aquele que entrega montagem correta, acabamento adequado e repetibilidade no volume necessário.
Na Quality Laser, a análise começa pelo uso real da peça, pelo material e pelas cotas críticas, não apenas pelo arquivo recebido. Ao solicitar um orçamento, envie desenho, quantidade, espessura, material e prazo desejado. Quanto mais clara for a especificação, mais seguro será transformar uma tolerância no papel em uma peça pronta para produção.
