Um código de rastreabilidade ilegível em um componente, uma marca que perde definição após o uso ou uma ferramenta danificada no processo representam custos que poderiam ser evitados na escolha da tecnologia. Na comparação entre gravação mecânica versus laser, não existe uma resposta única: o melhor processo depende do material, da geometria da peça, da profundidade desejada, do volume e da função final da marcação.
Para a indústria, a decisão afeta repetibilidade, prazo e controle de qualidade. Para brindes, utensílios e presentes personalizados, ela define principalmente o acabamento visual, a permanência e a fidelidade da arte. Conhecer as diferenças evita especificações inadequadas e direciona o projeto para um resultado tecnicamente consistente.
Gravação mecânica versus laser: diferenças no processo
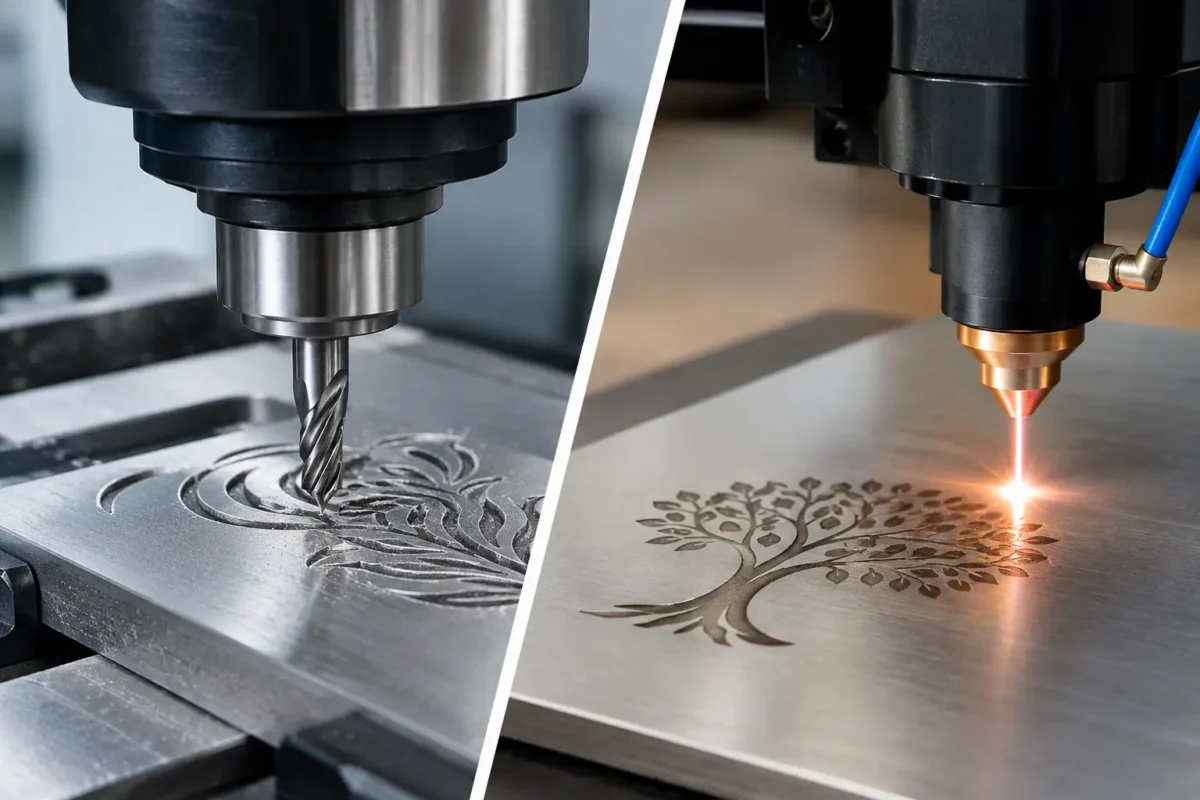
A gravação mecânica remove material pelo contato físico de uma ferramenta, como fresa, ponta de gravação ou buril. O equipamento aplica força sobre a superfície e forma sulcos, textos, logotipos ou códigos conforme o percurso programado. É um método consolidado para determinadas aplicações, especialmente quando há necessidade de remover uma quantidade relevante de material ou trabalhar com características geométricas específicas.
A gravação a laser atua sem contato direto. Um feixe concentrado incide sobre a área programada e promove a alteração ou remoção controlada da superfície. Conforme o tipo de fonte laser, os parâmetros e o material, é possível obter marcações superficiais, gravações profundas, texturas, baixo-relevo e efeitos de alto-relevo pela remoção do entorno da arte.
A ausência de contato é uma diferença operacional decisiva. Enquanto a gravação mecânica exige pressão e ferramenta em boas condições, o laser reduz o risco de esforço físico sobre peças delicadas, finas ou com geometrias mais complexas. Isso é relevante em componentes eletrônicos, itens acabados, moldes e produtos que não podem receber deformações durante a personalização.
Contato, desgaste e manutenção
Na gravação mecânica, a ferramenta sofre desgaste progressivo. Esse desgaste pode alterar a largura do traço, reduzir a qualidade das bordas e demandar troca ou reafiação. Em uma produção seriada, o controle da ferramenta faz parte da qualidade final.
No laser, não há ponta de corte encostando na peça. A marcação é definida por arquivo, foco, potência, velocidade, frequência e número de passadas. A manutenção continua sendo indispensável, mas a repetibilidade não depende do desgaste de uma fresa em cada unidade. Para lotes com códigos variáveis, numeração sequencial, QR Codes ou desenhos detalhados, esse controle por software traz agilidade importante.
Profundidade e acabamento
A gravação mecânica costuma ser considerada quando a profundidade elevada é o fator principal do projeto. Porém, isso não significa que o laser se limite a marcas leves. Com a configuração correta e o tempo adequado de processamento, a gravação a laser pode atingir profundidades expressivas em metais e outros materiais compatíveis, mantendo definição elevada em áreas pequenas.
O ponto de atenção é que profundidade, velocidade e acabamento precisam ser avaliados juntos. Uma gravação muito profunda demanda mais passadas e tempo de máquina. Além disso, a geometria desejada – fundo plano, ângulo de parede, raio de canto ou textura – pode favorecer uma solução específica. A gravação mecânica tende a seguir a forma da ferramenta; o laser permite construir o resultado por camadas de remoção, inclusive em áreas de detalhes finos.
Quando o laser entrega mais resultado
A tecnologia laser se destaca quando o projeto exige precisão em décimos de milímetro, definição de elementos pequenos e repetição confiável entre peças. Ela também permite personalização rápida porque a troca de arte ocorre no arquivo, sem necessidade de produzir uma ferramenta dedicada para cada logotipo ou nome.
Em uma mesma operação, o laser pode gravar texto, símbolos, códigos, imagens vetoriais e numerações individualizadas. Isso atende desde plaquetas técnicas e componentes automotivos até copos térmicos, garrafas, facas, alianças e placas comemorativas. Em ações promocionais, a possibilidade de fazer gravação a laser in loco também transforma a personalização em experiência para o público.
Outro ganho é o acabamento visual. Quando o arquivo está bem preparado e os parâmetros são definidos para o material, a gravação preserva contornos nítidos, letras legíveis e detalhes que seriam difíceis de executar com ferramentas mecânicas convencionais. Em logotipos com traços finos, fontes pequenas ou artes com grande quantidade de elementos, essa característica faz diferença.
Materiais e compatibilidade devem ser avaliados
O laser não é um processo único para todos os materiais. Aço inox, aço carbono, alumínio, latão, cobre, ferro, acrílico, MDF, couro e tecido respondem de formas diferentes à energia aplicada. Metais reflexivos, por exemplo, podem exigir fonte laser e parâmetros específicos. Já em materiais orgânicos, a definição do foco e da potência influencia a tonalidade, o contraste e a aparência das bordas.
Também é necessário considerar revestimentos, pintura, anodização e tratamentos superficiais. Em alguns casos, o objetivo é remover apenas uma camada para revelar o substrato. Em outros, a exigência é criar uma marca permanente no próprio metal. Um teste técnico antes da produção é a forma mais segura de validar contraste, profundidade e resistência da gravação.
Situações em que a gravação mecânica faz sentido
A gravação mecânica continua adequada em projetos em que a forma do canal, a grande remoção de material ou a condição específica da peça favorecem a ação de uma ferramenta. Certas geometrias internas, relevos com perfil definido e operações integradas de usinagem podem justificar esse método.
Ela também pode ser uma escolha coerente quando a peça já está em um fluxo de fabricação com centro de usinagem disponível e o tempo de preparação não compromete o custo total. Em produções muito particulares, o fator decisivo pode ser a estrutura existente na fábrica, e não apenas a qualidade visual da marcação.
Ainda assim, é preciso avaliar fixação, acesso da ferramenta e risco de rebarba. Peças com paredes finas, superfícies curvas ou áreas próximas a componentes montados podem exigir cuidados adicionais. Se a prioridade for evitar contato, minimizar rebarbas e preservar uma superfície acabada, o laser tende a apresentar vantagem.
Como definir o processo para a sua peça
Uma escolha técnica segura começa pela aplicação. Uma identificação industrial precisa continuar legível depois de atrito, calor, lavagem, manuseio ou exposição ao ambiente? Um molde exige gravação profunda e detalhada para transferir textura à peça injetada? Um copo térmico precisa de uma arte sofisticada, centralizada e sem comprometer o revestimento ao redor? Cada resposta altera o processo recomendado.
Também vale analisar o volume. Para uma unidade personalizada ou uma série com variações de nomes, o laser elimina a necessidade de ferramentas exclusivas e acelera mudanças de layout. Para grandes lotes repetitivos, ele mantém o mesmo padrão por meio de parâmetros salvos e posicionamento controlado. Já quando a gravação mecânica está integrada a uma etapa produtiva existente, o cenário econômico pode ser diferente.
O arquivo enviado pelo cliente é outro fator importante. Vetores bem construídos ajudam a preservar curvas, cantos vivos e proporções corretas. Para logos, códigos e desenhos técnicos, versões em formatos vetoriais facilitam o tratamento e reduzem o risco de perda de definição. Imagens de baixa resolução podem até ser adaptadas em algumas aplicações, mas exigem avaliação para não comprometer o resultado.
Antes de solicitar um orçamento, tenha em mãos o material, as dimensões, a quantidade, a área de gravação, a arte e a expectativa de profundidade ou contraste. Se houver exigência de norma, serialização, posição de marcação ou resistência a determinado processo, essa informação deve entrar na análise desde o início. Isso reduz retrabalho e permite definir prazo e custo com maior precisão.
Precisão não é apenas a tecnologia escolhida
Uma máquina avançada não resolve sozinha um projeto mal especificado. A qualidade depende da combinação entre fonte laser adequada, regulagem de foco, fixação da peça, preparação do arquivo, testes e inspeção final. Em itens cilíndricos, por exemplo, o posicionamento precisa acompanhar a curvatura para que texto e logotipo mantenham proporção. Em moldes e ferramentaria, a profundidade deve ser compatível com o acabamento e com a função da cavidade.
É por isso que terceirizar a operação com uma equipe especializada pode ser mais eficiente do que tratar a gravação como uma etapa secundária. A Quality Laser atende desde demandas técnicas industriais até personalizações unitárias, avaliando material, aplicação e acabamento para indicar um processo compatível com a necessidade real do cliente.
Se a sua peça exige marcação permanente, alta definição ou gravação profunda, envie as informações técnicas e o arquivo disponível para avaliação. A decisão mais acertada não começa pela tecnologia mais conhecida, mas pelo resultado que a peça precisa manter depois de pronta e em uso.
