Uma gravação que fica clara demais, perde definição ou marca além do necessário quase nunca é resultado de um único erro. Em geral, a causa está na combinação inadequada de potência, velocidade, frequência, foco e número de passadas. Saber como escolher potência para marcação é o ponto de partida para obter contraste, profundidade e repetibilidade sem comprometer a peça.
Na prática, potência não significa simplesmente usar o maior valor disponível. Uma regulagem excessiva pode gerar rebarbas, deformação térmica, escurecimento indesejado, perda de detalhes finos e até dano em revestimentos. Já uma potência insuficiente produz marcações fracas, irregulares ou sem a permanência exigida pela aplicação.
Potência de marcação: o que ela realmente controla
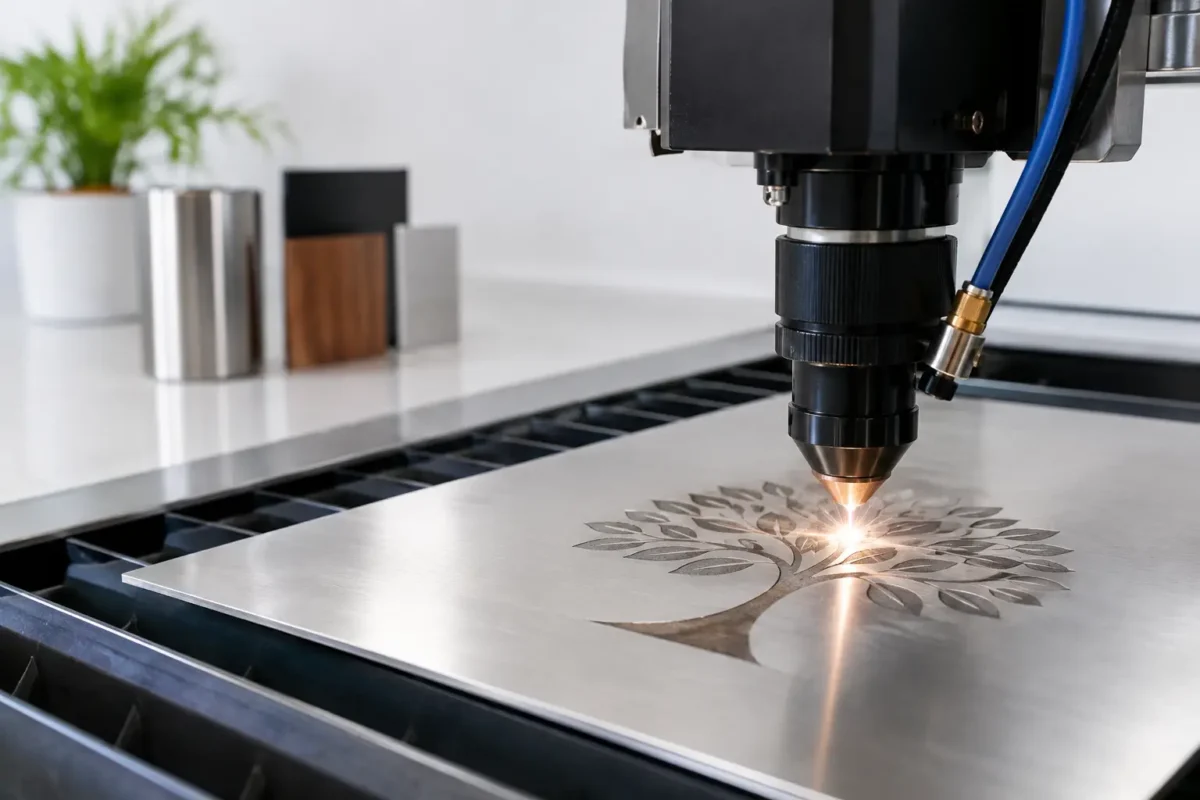
A potência define a quantidade de energia que o laser entrega ao material. Essa energia pode alterar a superfície, remover uma camada, criar uma textura, oxidar o metal ou vaporizar parte do substrato para formar uma gravação mais profunda. O resultado depende da tecnologia do equipamento e, principalmente, de como a energia é distribuída durante o processo.
Em uma marcação técnica em aço inox, por exemplo, pode ser necessário preservar dimensões e obter leitura perfeita de códigos, logotipos ou numerações. Em uma faca personalizada, a prioridade pode ser o contraste e a elegância do desenho. Em um molde ou componente de ferramentaria, a demanda tende a envolver profundidade, acabamento e tolerância dimensional.
Por isso, a potência deve ser escolhida a partir do resultado esperado, e não apenas pelo tipo de material. A mesma chapa de aço pode receber uma identificação superficial de alta definição ou uma gravação profunda em baixo-relevo. Cada objetivo pede parâmetros diferentes.
Como escolher potência para marcação conforme o material
O material absorve e reage à energia do laser de formas distintas. Dureza, condutividade térmica, acabamento superficial, espessura e presença de pintura, anodização ou galvanização alteram o comportamento da marcação.
Aço, aço carbono e aço inox
Nos metais ferrosos, a potência precisa equilibrar definição e aporte térmico. Para textos pequenos, QR codes, números de série e desenhos técnicos, a configuração deve favorecer traços limpos e bordas bem definidas. Potência alta demais pode alargar o traço e reduzir a legibilidade, especialmente em caracteres reduzidos.
Quando a necessidade é gravação profunda em aço ou inox, o processo normalmente utiliza mais de uma passada. Em vez de concentrar toda a energia em uma única passagem, trabalhar com parâmetros progressivos ajuda a controlar o aquecimento e a remover material com maior uniformidade. A escolha também depende da profundidade solicitada e do acabamento desejado no fundo da gravação.
Alumínio, latão e cobre
Alumínio, latão e cobre exigem atenção redobrada porque apresentam alta capacidade de refletir ou dissipar calor, dependendo da liga e do acabamento. O alumínio anodizado, por exemplo, pode oferecer ótimo contraste com uma marcação superficial controlada. Já o alumínio natural pede testes para evitar uma aparência pouco definida ou alteração visual excessiva.
Cobre e latão podem demandar configurações específicas para vencer a refletividade sem causar excesso de calor nas áreas próximas. Em peças de valor agregado, como placas, componentes elétricos ou itens decorativos, a estabilidade visual é tão relevante quanto a profundidade.
Plásticos, acrílico, MDF, couro e tecido
Materiais não metálicos respondem rapidamente ao calor. Em acrílico, MDF, couro e tecido, aumentar a potência sem ajustar a velocidade pode carbonizar bordas, alterar a cor e comprometer o acabamento. Uma marcação bem executada valoriza a peça sem aparentar queimadura fora da área do desenho.
No couro, por exemplo, o tom final varia conforme a pigmentação, o curtimento e a textura. Em tecido, a potência precisa ser suficiente para formar a marca sem perfurar ou fragilizar a fibra. No acrílico, o objetivo pode ser uma gravação fosca e uniforme, enquanto no MDF é comum buscar contraste sem excesso de escurecimento.
Defina primeiro o resultado que a peça precisa entregar
Antes de ajustar o equipamento, vale responder a uma pergunta simples: qual função essa marcação terá? Uma identificação industrial permanente não segue os mesmos critérios de uma personalização para presente ou de uma placa decorativa.
Para aplicações industriais, os requisitos costumam incluir rastreabilidade, leitura por câmera, resistência a abrasão, exposição a óleo, calor, umidade ou produtos químicos. Nesses casos, a potência deve ser validada de acordo com o uso real da peça. Uma marca bonita, mas que desaparece após o processo de produção ou após a montagem, não atende ao projeto.
Para brindes, copos térmicos, garrafas, alianças e facas, o acabamento visual assume protagonismo. A potência deve revelar o desenho com contraste consistente, sem distorcer logotipos, nomes ou elementos delicados. Em itens cilíndricos, também é necessário considerar o posicionamento correto da peça para manter a proporção ao longo da superfície.
Potência não trabalha sozinha: os parâmetros que mudam o resultado
Dois trabalhos podem usar a mesma potência nominal e apresentar resultados completamente diferentes. Isso ocorre porque a energia final recebida pelo material é influenciada por outros ajustes do processo.
A velocidade determina por quanto tempo o feixe interage com cada ponto. Menor velocidade tende a aumentar a energia aplicada e pode aprofundar a gravação, mas eleva o risco de superaquecimento. Maior velocidade reduz o tempo de exposição, sendo útil para marcações superficiais, finas ou para ganhos de produtividade quando o contraste já está adequado.
A frequência influencia a distribuição dos pulsos, especialmente em operações de marcação de metais. Dependendo do equipamento e do objetivo, ela interfere na textura, na cor, na remoção de material e na definição do traço. O foco, por sua vez, precisa estar rigorosamente ajustado: uma lente fora de foco espalha energia, reduz precisão e cria um acabamento inconsistente.
Também entram nessa equação o preenchimento do desenho, a distância entre linhas, o sentido de varredura, o número de passadas e a limpeza entre ciclos. Para gravações profundas, remover resíduos durante o processo pode melhorar a eficiência das passadas seguintes e contribuir para um fundo mais regular.
Faça testes controlados antes de produzir em escala
A forma segura de escolher a potência é criar uma matriz de testes no mesmo material, preferencialmente com o mesmo lote, acabamento e espessura da peça final. Variações aparentemente pequenas entre fornecedores podem mudar a resposta ao laser.
Comece com uma faixa moderada de potência e ajuste velocidade, frequência e foco de maneira controlada. Alterar muitos parâmetros ao mesmo tempo dificulta descobrir o que realmente melhorou ou piorou o resultado. Registre as configurações aprovadas, a lente utilizada, o material e a data do teste para manter a repetibilidade em novos lotes.
A avaliação não deve ser apenas visual. Verifique a nitidez de detalhes, a uniformidade da profundidade, a presença de rebarba, a deformação térmica, a leitura de códigos e a resistência da marcação quando aplicável. Em peças técnicas, medir a profundidade e comparar o resultado com o desenho e a especificação evita problemas na etapa de montagem.
Erros frequentes ao regular a potência
O erro mais comum é tentar compensar uma marcação fraca somente elevando a potência. Muitas vezes, a solução está no foco, na limpeza da lente, na velocidade ou na qualidade do arquivo. Vetores duplicados, hachuras incorretas e linhas muito próximas podem concentrar energia e causar falhas, mesmo quando a potência parece adequada.
Outro equívoco é ignorar a geometria da peça. Superfícies curvas, áreas inclinadas, relevos e peças com variação de altura alteram a distância focal. Se a marcação precisa manter definição em uma garrafa, ferramenta, molde ou componente com geometria complexa, o posicionamento e o dispositivo de fixação são parte do processo técnico.
Também não convém usar o mesmo parâmetro para todos os acabamentos. Aço inox escovado, polido ou pintado pode apresentar resultados diferentes. Da mesma forma, um copo térmico com pintura eletrostática não deve ser tratado como uma superfície metálica sem revestimento.
Quando terceirizar a definição dos parâmetros
Projetos com alta exigência de precisão, peças de valor elevado, lotes recorrentes ou materiais sensíveis se beneficiam de uma avaliação técnica antes da produção. Isso reduz perdas, evita marcações fora de padrão e acelera a aprovação do processo.
A Quality Laser trabalha com testes e regulagens definidos conforme a aplicação, o material e o acabamento necessário, desde gravações técnicas em componentes industriais até personalizações de alta definição. Para solicitar um orçamento preciso, informe material, dimensões, quantidade, arquivo da arte, profundidade desejada e, se houver, requisitos de resistência ou tolerância.
A melhor potência é aquela que entrega o resultado especificado com estabilidade de lote para lote. Quando o ajuste respeita o material e a finalidade da peça, a marcação deixa de ser uma tentativa e passa a ser uma etapa confiável da sua produção ou personalização.
