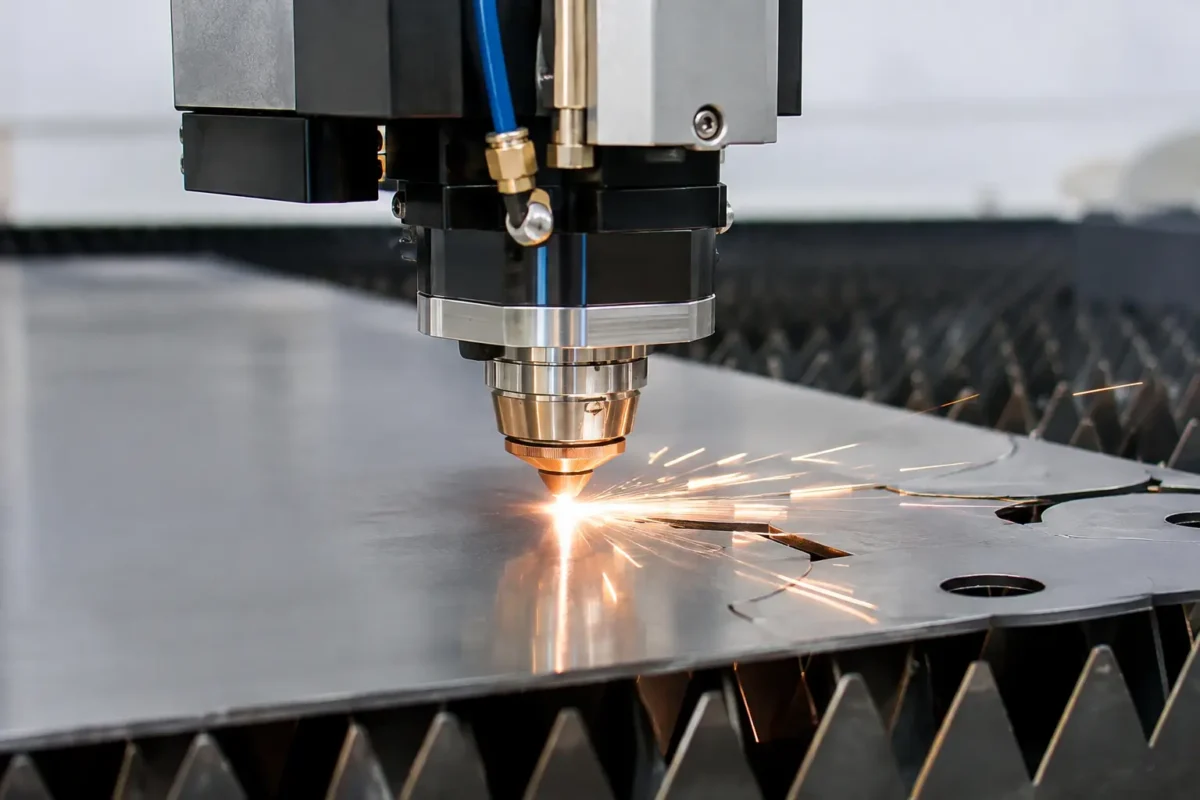
Uma chapa fina pode sair da máquina com contorno limpo, furos definidos e pronta para montagem – ou empenar, apresentar marcas térmicas e perder medidas críticas. A diferença está na preparação. Este guia de corte de chapas finas mostra os pontos que devem ser definidos antes de liberar uma peça para produção, seja para protótipos, lotes industriais, componentes técnicos, painéis, suportes ou itens personalizados.
Em chapas de menor espessura, a margem para erro é reduzida. O material responde mais rapidamente ao calor, pode vibrar durante o processo e exige atenção especial ao desenho, à fixação e ao acabamento solicitado. Com especificação adequada, o corte a laser entrega repetibilidade, curvas precisas e aproveitamento eficiente da matéria-prima.
O que muda no corte de chapas finas
Consideram-se finas, em geral, as chapas cuja espessura permite corte rápido, mas também maior sensibilidade à energia térmica e à movimentação. Não existe uma faixa única para todos os materiais. Uma chapa de aço carbono, uma de aço inox e uma de alumínio com a mesma medida nominal terão comportamentos distintos no corte.
O principal desafio é controlar a zona afetada pelo calor. Se a programação e os parâmetros não estiverem adequados, a peça pode sofrer leve deformação, especialmente em áreas grandes, recortes muito próximos ou geometrias com pontes estreitas. Isso não significa que o laser não seja indicado. Significa que o processo precisa ser ajustado ao projeto real, ao tipo de liga e à condição da matéria-prima.
Outro ponto é a tolerância. Quando o componente precisa encaixar em outra peça, receber dobra, solda, pintura ou montagem eletrônica, décimos de milímetro fazem diferença. O corte não deve ser definido apenas pela espessura da chapa: é necessário considerar a função final da peça.
Guia de corte de chapas finas: comece pelo material
A especificação deve informar o material com clareza. Termos genéricos como “metal fino” não são suficientes para garantir o melhor resultado. Aço carbono, aço inox, alumínio, latão e cobre têm propriedades térmicas e reflexivas diferentes, o que interfere no ajuste de potência, velocidade, gás assistente e estratégia de corte.
No aço carbono, é comum buscar produtividade e bordas adequadas para etapas posteriores. No inox, o foco pode incluir aparência da borda, resistência à corrosão e preservação do acabamento superficial. Já o alumínio dissipa calor rapidamente e requer atenção porque tende a marcar ou deformar com mais facilidade em áreas extensas. Latão e cobre também pedem avaliação técnica específica pela alta refletividade e condutividade.
Além da liga, informe se a chapa possui película protetora, pintura, galvanização, escovamento, polimento ou qualquer outro revestimento. Esses detalhes afetam a proteção da face visível e podem alterar o acabamento esperado. Quando a estética é decisiva, vale identificar qual lado ficará exposto no produto final.
Espessura real, planicidade e estado da chapa
A espessura nominal orienta o orçamento e a programação, mas a condição física da chapa influencia diretamente a qualidade. Uma chapa já ondulada, com tensões internas, riscos profundos ou variações de espessura pode exigir cuidados adicionais. Em peças com dimensões maiores, pequenas irregularidades ganham importância.
A planicidade é especialmente relevante para cortes com detalhes pequenos. Se a chapa não estiver bem apoiada, ela pode vibrar ou levantar em pontos já recortados. Isso eleva o risco de marcas, perda de precisão ou colisão com a peça. Em determinados desenhos, a solução está em alterar a sequência de corte e preservar microjuntas temporárias para manter o componente preso à chapa até o fim do processo.
Também é recomendável definir se a matéria-prima será fornecida pelo cliente ou pelo prestador. Quando o projeto exige repetibilidade em lotes, trabalhar com o mesmo padrão de material reduz variações e facilita a validação do primeiro artigo.
Desenho técnico: onde muitos erros começam
Um arquivo bem preparado reduz retrabalho, acelera a análise e evita divergências entre o que foi projetado e o que será fabricado. Para corte a laser, arquivos vetoriais em escala real são os mais adequados. DXF costuma ser uma referência frequente em aplicações industriais, mas outros formatos podem ser avaliados conforme a necessidade.
O desenho deve conter somente as linhas de corte necessárias, sem duplicidades, entidades abertas, cotas soltas ou elementos ocultos. Linhas sobrepostas podem fazer o cabeçote repetir o mesmo trajeto, aquecendo excessivamente uma região e prejudicando a borda. Contornos abertos, por sua vez, podem interromper a trajetória de corte.
Furos muito pequenos exigem análise. Uma regra prática é evitar projetar diâmetros inferiores à espessura da chapa quando a funcionalidade permitir, mas essa relação varia conforme o material, a geometria e a tolerância desejada. Se o furo receber rosca, pino ou parafuso, informe a aplicação. Às vezes, é mais eficiente cortar um pré-furo e finalizar em uma operação complementar.
Cantos internos vivos também merecem atenção. O feixe laser possui largura de corte, conhecida como kerf, e os raios internos não se comportam como uma ferramenta de usinagem convencional. Para encaixes precisos, linguetas e rasgos, pode ser necessário compensar medidas no próprio desenho ou ajustar o programa de corte. A validação de uma amostra evita surpresas no lote completo.
Geometrias que pedem estratégia de corte
Peças finas com muitos vazados são visualmente interessantes e comuns em painéis decorativos, ventilação, gabinetes, displays e componentes técnicos. Porém, quanto maior a concentração de recortes, maior a entrada de calor e menor a rigidez local da chapa. O sequenciamento correto dos contornos ajuda a preservar a estabilidade do material.
Pontes estreitas, abas longas e letras pequenas são outros casos sensíveis. Em vez de apenas aumentar ou reduzir a potência, a equipe técnica pode ajustar a ordem dos cortes, os pontos de início e a velocidade em áreas críticas. O objetivo é equilibrar produtividade, acabamento e integridade dimensional.
Quando houver dobras depois do corte, indique as linhas de dobra e o sentido previsto. Furos, rasgos ou recortes próximos a essas linhas podem sofrer alteração geométrica durante a conformação. Essa informação permite avaliar distâncias seguras e entregar uma peça mais preparada para a próxima etapa.
Acabamento esperado precisa constar no pedido
“Cortar chapa” pode significar necessidades muito diferentes. Uma peça interna de equipamento pode priorizar agilidade e medida. Uma frente de painel, uma placa de identificação ou um componente aparente pode exigir face protegida, borda visualmente uniforme e mínimo de marcas.
Informe se haverá pintura, galvanização, anodização, solda, dobra ou montagem após o corte. Essas operações definem o nível de acabamento necessário e ajudam a decidir se haverá necessidade de rebarbação, escovamento ou outro tratamento complementar. Em algumas aplicações, uma pequena marca de início de corte é aceitável; em outras, precisa ficar em uma área não visível.
A tolerância também deve ser objetiva. Dizer que uma peça precisa ser “muito precisa” não substitui uma especificação dimensional. Medidas críticas, encaixes, posição de furos e referências de inspeção devem estar indicados no arquivo ou em um desenho técnico complementar. Assim, produção e controle de qualidade trabalham com o mesmo critério.
Como solicitar um orçamento sem perder tempo
Para uma análise rápida e segura, envie o arquivo vetorial, a quantidade, o material, a espessura e uma descrição da aplicação. Caso tenha uma amostra física, foto ou desenho cotado, inclua esse material como apoio. Para lotes recorrentes, informe a previsão de consumo e se haverá alterações de revisão ao longo do tempo.
Também vale esclarecer se o pedido é um protótipo, uma reposição urgente ou uma produção seriada. Um protótipo pode demandar validação dimensional antes do lote. Em demandas recorrentes, a padronização do arquivo, do material e da inspeção contribui para prazos mais consistentes e resultados repetíveis.
A Quality Laser atende projetos sob demanda com corte a laser de alta precisão, avaliando material, desenho e acabamento para orientar a solução mais adequada. Em uma peça simples ou em uma geometria técnica com exigência de encaixe, o melhor caminho é começar com informação completa e critério de fabricação.
Antes de fechar o arquivo, observe a peça como ela será usada, não apenas como ela aparece na tela. É nessa etapa que uma pequena mudança em um raio, furo, ponte ou tolerância pode evitar retrabalho, reduzir custo e transformar uma chapa fina em um componente pronto para funcionar.
