Um logotipo apagado, torto ou com pouco contraste compromete a percepção da peça antes mesmo de ela entrar em uso. Saber como gravar logotipo em aço começa por entender que o resultado não depende apenas da máquina: tipo de aço, acabamento da superfície, arquivo da marca, profundidade desejada e finalidade da aplicação definem o processo mais adequado.
Para componentes industriais, ferramentas, placas técnicas e produtos promocionais, a gravação a laser entrega identificação permanente, alta definição e repetibilidade. O método permite reproduzir detalhes finos com controle preciso, inclusive em séries de peças, sem contato mecânico e sem desgaste de punções.
Como gravar logotipo em aço com laser
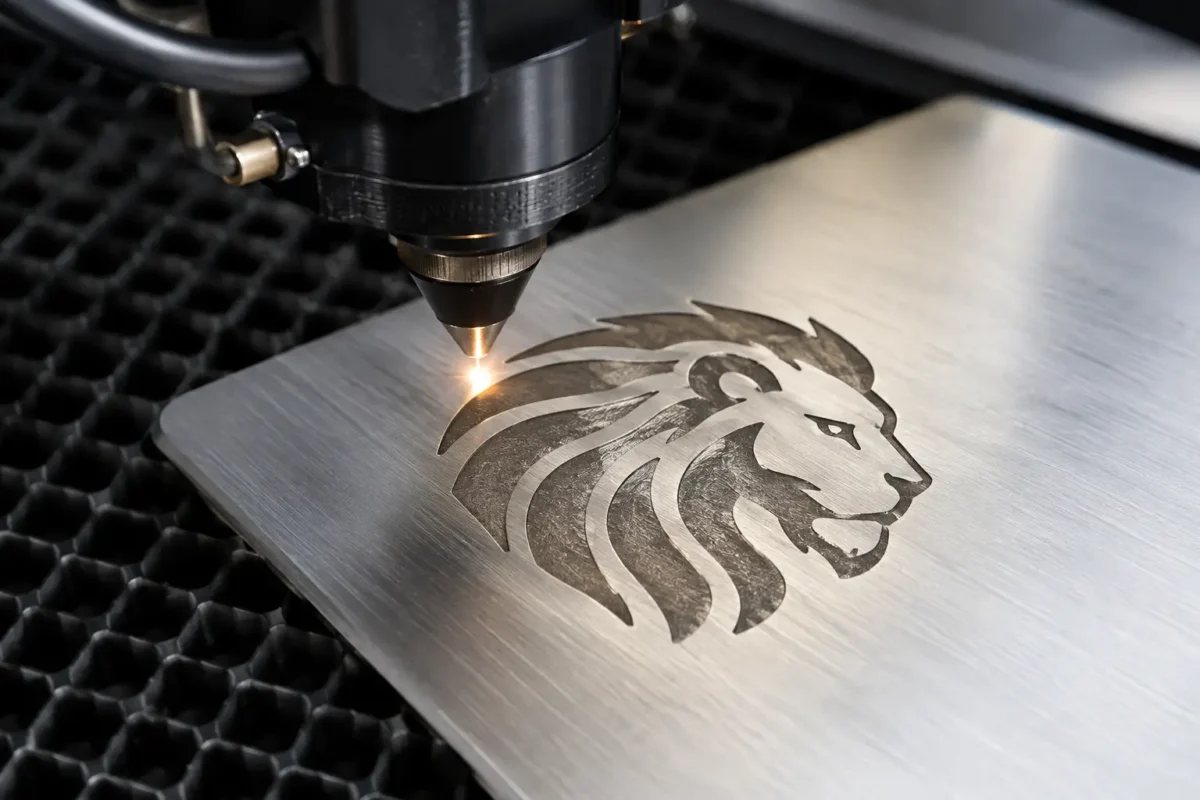
A gravação a laser acontece quando um feixe concentrado interage com a superfície do aço. Conforme os parâmetros programados, o laser pode marcar, alterar a cor superficial ou remover material para criar uma gravação com profundidade perceptível.
Em logos corporativos, o objetivo costuma ser manter traços limpos, letras legíveis e proporções fiéis à identidade visual. Para isso, a arte é preparada em software e posicionada conforme as dimensões reais da peça. O equipamento executa o desenho com precisão em décimos de milímetro, o que é especialmente relevante para códigos, numerações, símbolos técnicos e marcas com elementos pequenos.
A escolha entre uma marca superficial e uma gravação profunda depende da aplicação. Uma identificação em uma placa de inox, por exemplo, pode priorizar contraste e leitura. Já um molde, uma ferramenta ou uma peça sujeita a atrito contínuo pode exigir maior profundidade para preservar a informação durante sua vida útil.
Marcação superficial, gravação profunda ou baixo-relevo?
A marcação superficial é indicada quando se busca rapidez, definição e alteração discreta da superfície. Ela funciona bem em brindes metálicos, utensílios, chapas de identificação e peças em que não há desgaste agressivo. O resultado pode ser escuro, claro ou apresentar variações conforme a liga e o acabamento do aço.
A gravação profunda remove material e cria cavidade no metal. É uma solução frequente em ferramentaria, moldes, matrizes, componentes industriais e aplicações nas quais o logo precisa continuar visível após limpeza, manuseio intenso ou ciclos produtivos. O tempo de processo tende a ser maior, mas o ganho está na permanência e na presença visual da marca.
O baixo-relevo fica entre essas duas propostas. Ele cria textura e percepção tátil sem a necessidade de uma cavidade muito profunda. Em produtos premium, como facas, peças decorativas e itens personalizados, esse acabamento pode valorizar o logo sem interferir no funcionamento do item.
O tipo de aço muda o resultado da gravação
Não existe um único ajuste que funcione igualmente em todos os aços. Aço inox, aço carbono e aço ferramenta possuem respostas diferentes ao laser, tanto na aparência quanto na velocidade de remoção do material. Espessura, tratamento térmico, revestimentos e condição da superfície também precisam ser considerados antes da produção.
No aço inox, é comum buscar uma marca de alto contraste, principalmente em placas, garrafas, copos térmicos, utensílios e equipamentos. A superfície escovada pode favorecer a leitura em determinadas direções, enquanto o inox polido reflete mais luz e exige regulagem cuidadosa para evitar perda de definição visual.
No aço carbono, a gravação pode apresentar uma aparência mais marcada, mas a aplicação final merece atenção. Quando a remoção do material expõe uma área suscetível à oxidação, é necessário avaliar se haverá pintura, verniz, óleo protetivo ou outro tratamento posterior. Em uma peça industrial, o logotipo não pode prejudicar a proteção anticorrosiva nem a tolerância dimensional de uma região crítica.
Aços endurecidos e peças tratadas termicamente também pedem análise técnica. A gravação precisa respeitar áreas de trabalho, zonas de vedação e superfícies funcionais. Em moldes e ferramentais, posicionar a marca em uma área inadequada pode afetar acabamento, montagem ou manutenção.
O arquivo do logotipo define a nitidez do acabamento
Mesmo a melhor tecnologia não corrige automaticamente uma arte mal preparada. Arquivos vetoriais, como AI, CDR, SVG, DXF ou PDF vetorial, são os mais indicados porque preservam curvas, linhas e proporções quando o logo precisa ser ampliado ou reduzido.
Imagens de baixa resolução, capturas de tela e fotos de um cartão de visita podem servir como referência, mas exigem tratamento antes da gravação. Quando o arquivo apresenta pixels, bordas serrilhadas ou textos muito pequenos, o resultado no aço tende a reproduzir essas limitações. A vetorização é uma etapa importante para transformar a identidade visual em trajetórias precisas de laser.
Antes de produzir, vale revisar alguns pontos com a equipe técnica: dimensões finais da marca, área disponível na peça, espessura mínima de linhas, tamanho das letras e posição da gravação. Um slogan que parece legível em uma tela pode se tornar impraticável em uma faca, uma aliança ou um componente compacto. Em certos casos, simplificar elementos muito finos é a decisão mais segura para preservar a leitura.
Defina a aplicação antes de escolher o acabamento
Uma mesma marca pode precisar de soluções diferentes conforme o uso. Para um lote de componentes automotivos, o foco pode estar na rastreabilidade, repetibilidade e resistência a óleo, calor e abrasão. Para um copo térmico corporativo, contraste, centralização e apresentação visual normalmente têm mais peso. Em placas patrimoniais, a legibilidade a distância pode orientar a escolha do tamanho e da profundidade.
Também é preciso considerar o volume. Uma peça exclusiva permite ajustes específicos de posicionamento e estética. Em produção seriada, entram em cena dispositivos de fixação, referências de origem e padronização dos parâmetros para manter o mesmo resultado em todas as unidades. Essa preparação reduz variações e ajuda a cumprir prazo sem sacrificar a qualidade.
Para ações promocionais e eventos, a gravação a laser in loco oferece uma alternativa prática. O público acompanha a personalização de garrafas, copos e outros itens em tempo real, enquanto a marca ganha presença física e percepção de valor. Nesse cenário, o logo precisa ser adaptado ao formato dos produtos e ao ritmo da ativação.
Erros que reduzem a qualidade da marcação
O erro mais comum é enviar o logotipo sem informar o tamanho de aplicação. Uma arte pode estar tecnicamente correta, mas apresentar perda de detalhe se for gravada em uma área muito pequena. Outro problema recorrente é desconsiderar a curvatura da peça. Garrafas, copos, anéis e superfícies cilíndricas exigem posicionamento e regulagem específicos para que o desenho não fique deformado ou fora de centro.
Também não é recomendável escolher profundidade apenas pelo impacto visual. Quanto maior a remoção de material, maior pode ser o tempo de produção e a alteração na superfície. Em peças com requisitos técnicos, a gravação deve ser planejada longe de roscas, faces de vedação, áreas temperadas críticas e regiões submetidas a esforços relevantes.
Por fim, evite tratar todos os metais como equivalentes. O acabamento ideal para inox escovado não será necessariamente o mais eficiente para aço carbono pintado ou uma ferramenta endurecida. Um teste ou uma avaliação da amostra evita retrabalho e permite definir o melhor equilíbrio entre contraste, profundidade, prazo e custo.
Quando terceirizar a gravação de logotipo em aço
Terceirizar é indicado quando o projeto exige precisão consistente, gravação em lote, arte técnica, profundidade controlada ou prazo reduzido. Além de evitar investimento em equipamento e treinamento, a contratação de um parceiro especializado permite selecionar o processo conforme o material e a finalidade da peça.
A Quality Laser atende desde logos em brindes e utensílios até demandas industriais de moldes, componentes, ferramentas e placas. O atendimento começa pela análise do arquivo, do aço, da quantidade e do acabamento esperado, para definir uma solução sob medida e um orçamento compatível com o projeto.
Ao solicitar a avaliação, envie o arquivo do logotipo, fotos ou desenho da peça, medidas da área disponível, quantidade e a informação sobre o uso final. Quanto mais clara for a especificação, mais rápido será possível chegar a uma gravação que represente sua marca com definição, permanência e acabamento profissional.
Um logo gravado no aço não deve apenas identificar quem fabricou ou presenteou a peça. Ele deve continuar legível, bem posicionado e coerente com o padrão de qualidade que sua empresa quer deixar nas mãos do cliente.

Pingback: Como escolher potência para marcação a laser - Quality Laser
Pingback: Marcação de Dispositivos Médicos a Laser - Quality Laser