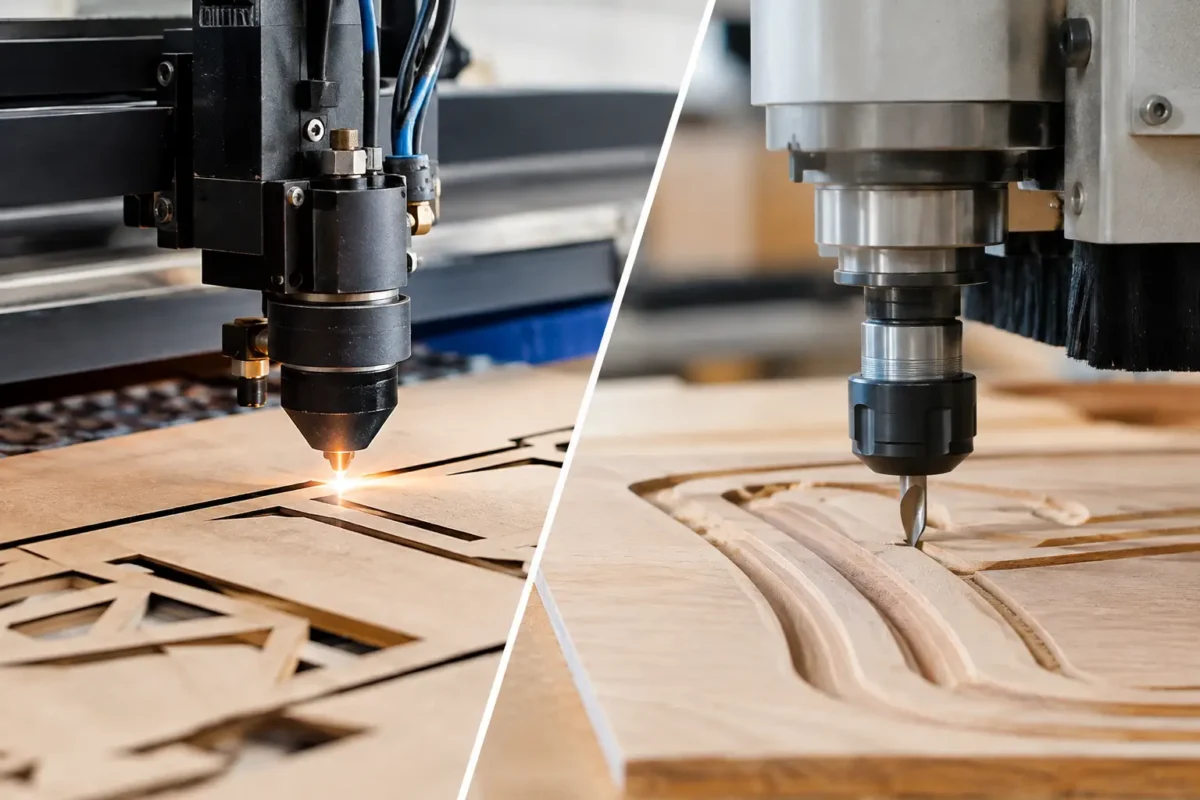
Quando a peça exige identificação permanente, um molde pede textura definida ou um produto precisa de personalização, a dúvida entre laser ou pantografia aparece rapidamente. Embora os dois processos possam gravar metais e outros materiais, eles atuam de formas diferentes e entregam resultados distintos em profundidade, detalhe, velocidade e acabamento. A escolha correta começa pela função da gravação, não apenas pelo preço inicial.
Para compras, engenharia, ferramentaria e produção, essa decisão afeta a repetibilidade do lote, a leitura de códigos, o desgaste da ferramenta e o prazo de liberação. Para brindes e itens personalizados, interfere no contraste visual, no toque final e na percepção de qualidade. Entender onde cada tecnologia funciona melhor evita retrabalho e ajuda a especificar o serviço com segurança.
Laser ou pantografia: a diferença está no processo
A gravação a laser utiliza um feixe de luz concentrado e controlado por software. O equipamento reproduz arquivos vetoriais, textos, números, logotipos, QR Codes e desenhos com alta definição. Dependendo do material, da potência e da regulagem, o laser pode marcar a superfície, remover camadas, criar contraste ou atingir profundidades maiores.
A pantografia é um processo mecânico de usinagem. Uma fresa ou ponta de corte percorre o material e remove sua superfície para formar letras, símbolos, cavidades ou relevos. Em sistemas convencionais, o movimento pode acompanhar um modelo físico. Nas versões CNC, o percurso é programado digitalmente, o que amplia a precisão e a repetibilidade.
Na prática, o laser não toca a peça com uma ferramenta de corte, enquanto a pantografia trabalha por contato mecânico. Essa diferença influencia o tipo de geometria possível, a condição superficial, a profundidade e a necessidade de fixação da peça.
Quando a gravação a laser é a escolha mais eficiente
O laser costuma ser indicado quando o projeto pede detalhes pequenos, informações variáveis e acabamento visual refinado. Séries com numeração sequencial, Data Matrix, códigos de rastreabilidade, escalas, identificação de componentes e logos com traços finos se beneficiam do controle por software. Uma alteração no arquivo pode ser aplicada sem a produção de gabaritos ou matrizes físicas.
Em aplicações industriais, a tecnologia é especialmente útil para gravação em moldes, ferramentas, componentes automotivos, peças eletrônicas e itens de manutenção. O resultado pode ser permanente e legível mesmo em áreas reduzidas, desde que a especificação considere o material e as condições de uso. Em uma peça sujeita a atrito, calor, produtos químicos ou pintura posterior, a regulagem precisa ser definida para que a marcação mantenha sua função.
A vantagem também aparece em superfícies curvas ou de formatos variados. Com fixação adequada e ajuste de foco, é possível gravar copos térmicos, garrafas, facas, placas, alianças e outros objetos personalizados com excelente definição. Para ações promocionais, a velocidade de personalização permite atendimento em eventos e ativações, inclusive com operação no local quando o projeto exige essa mobilidade.
Pontos fortes do laser
O laser oferece grande liberdade para textos, artes e dados variáveis. Ele favorece cantos vivos, linhas estreitas e logotipos complexos, sem o desgaste progressivo de uma fresa sobre a peça. Também reduz etapas em trabalhos que demandam muitas referências ou personalizações individuais.
Isso não significa que qualquer arquivo produzirá um bom resultado. Linhas extremamente finas, imagens de baixa resolução, fontes pequenas demais e artes sem contraste podem comprometer a leitura. Um arquivo vetorial bem preparado, acompanhado de medidas e posicionamento definidos, é a base para uma gravação consistente.
Em quais casos a pantografia faz mais sentido
A pantografia tende a ser uma alternativa forte quando a gravação precisa ter uma cavidade física pronunciada, com fundo usinado e profundidade específica. Placas técnicas, moldes, matrizes, painéis, sinalização durável e peças que receberão preenchimento de tinta podem exigir esse tipo de remoção de material.
Como há contato mecânico, o processo permite criar canais e rebaixos com perfil de ferramenta. Em certos projetos, esse aspecto é desejável: a profundidade pode facilitar o preenchimento, aumentar a percepção tátil de letras e símbolos ou atender a uma exigência de desenho mecânico. A fresa, porém, possui diâmetro e geometria próprios. Por isso, detalhes muito fechados, ângulos internos agudos e elementos microscópicos têm limitações naturais.
A escolha também depende da peça. Materiais muito duros, geometrias frágeis ou superfícies que não podem sofrer esforço de fixação merecem análise prévia. A usinagem gera cavaco e aplica força sobre o item, fatores que precisam entrar no planejamento de produção e acabamento.
O que avaliar antes de especificar pantografia
Na pantografia, profundidade não é o único requisito. É necessário definir largura mínima de traço, tamanho dos caracteres, raio dos cantos, tipo de fresa, tolerância dimensional e condição da superfície. Uma gravação profunda em aço não terá o mesmo comportamento em alumínio, latão ou acrílico.
Também vale considerar o tempo de ciclo. Quanto maior for a área usinada e a profundidade solicitada, maior tende a ser o tempo de execução. Para lotes extensos, esse dado influencia diretamente custo e prazo. Já para uma placa ou matriz que exige um rebaixo funcional, o tempo adicional pode ser plenamente justificado pelo resultado técnico.
Precisão: não compare apenas a profundidade
É comum tratar pantografia como sinônimo de profundidade e laser como sinônimo de marcação superficial. Essa simplificação pode levar a uma especificação equivocada. Há processos a laser capazes de realizar gravações profundas em determinados materiais, com excelente definição e controle. Da mesma forma, uma pantografia CNC pode entregar excelente precisão dimensional quando a geometria da ferramenta é compatível com o desenho.
A pergunta mais útil é: qual característica não pode falhar? Se a prioridade é reproduzir microdetalhes, textos variáveis, códigos e artes de alta definição, o laser geralmente oferece melhor produtividade. Se a peça precisa de um canal profundo com perfil mecânico determinado, uma fresa pode ser mais adequada. Se o objetivo combina textura, profundidade e áreas delicadas, pode haver espaço para processos complementares.
Em moldes de injeção, por exemplo, a escolha depende da textura solicitada, da região do molde, do material-base e do efeito esperado na peça injetada. Uma gravação que parece apenas estética pode influenciar desmolde, brilho, aderência de pintura e percepção tátil do produto final. Por isso, o fornecedor deve entender o uso da ferramenta, não apenas receber uma imagem para gravar.
Material, acabamento e contraste mudam a decisão
Aço inox, aço carbono, alumínio, latão, cobre, ferro, acrílico, MDF, couro e tecido reagem de formas diferentes ao calor do laser e ao corte mecânico. A cor, o polimento, a espessura e os tratamentos superficiais também alteram o resultado. Em alguns metais, a marcação a laser gera contraste marcante. Em outros, pode ser necessário ajustar parâmetros, testar amostras ou optar por uma profundidade maior.
Na pantografia, o acabamento depende da ferramenta e da estratégia de usinagem. Uma fresa inadequada pode deixar rebarbas, marcas de passagem ou cantos diferentes do previsto. No laser, parâmetros incorretos podem causar excesso de calor, alteração visual não desejada ou perda de definição. Não existe processo universalmente superior: existe o processo adequado à aplicação, ao material e ao padrão de qualidade esperado.
Para bens de consumo, o critério costuma ser visual e tátil. Uma garrafa personalizada precisa de uma arte limpa e bem posicionada. Uma aliança requer cuidado com dimensões reduzidas e acabamento. Uma faca pode pedir marcação permanente em área específica. Em ambientes industriais, entram ainda normas internas, rastreabilidade, resistência ao uso e repetibilidade entre lotes.
Como enviar uma solicitação de orçamento mais precisa
Um orçamento bem direcionado começa com informações objetivas. Informe o material da peça, suas dimensões, quantidade, finalidade da gravação e prazo necessário. Se houver desenho técnico, envie o arquivo em formato vetorial ou com medidas claras. Para fotos, logotipos e artes, uma imagem em boa resolução ajuda, mas arquivos vetoriais oferecem maior controle do resultado.
Também indique se a gravação deve ser superficial, profunda, em baixo-relevo ou alto-relevo, se haverá preenchimento de tinta e em qual região da peça o trabalho será feito. Em peças seriadas, é útil informar se os dados serão iguais ou variáveis, como numeração, lote, código ou nome individual. Esses detalhes definem processo, dispositivo de fixação, tempo de máquina e inspeção.
Na Quality Laser, a análise técnica considera a aplicação real para indicar o caminho mais eficiente, do protótipo ao lote produtivo e da personalização unitária ao atendimento para eventos. O objetivo não é apenas marcar uma peça, mas entregar definição, permanência e acabamento compatíveis com o seu projeto.
Antes de decidir entre laser e pantografia, apresente a necessidade completa: material, desenho, profundidade, uso final e volume. Com essa base, fica mais simples transformar uma ideia, uma exigência de engenharia ou uma ação de marca em um resultado preciso. Solicite um orçamento sob medida e coloque a solução certa em produção.
